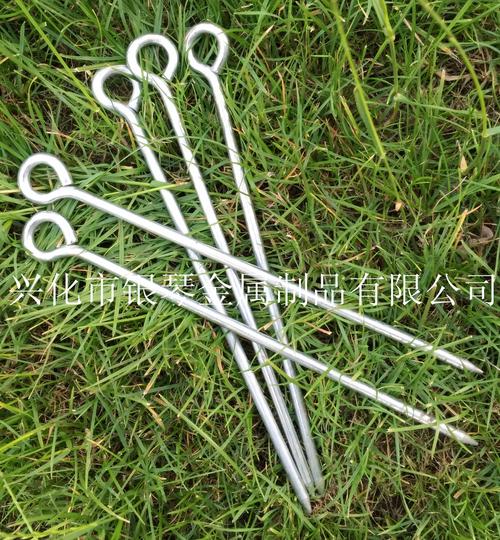
不锈钢细长轴、台阶铜轴、定位销与非标标准件的定制加工要点
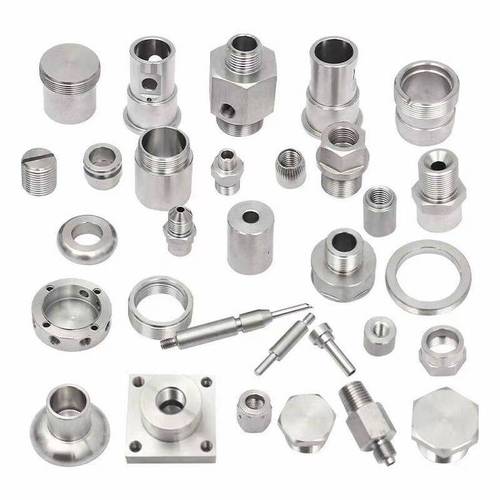
在机械制造与非标自动化领域,不锈钢细长轴生产、台阶铜轴加工、定位销厂家定制以及不锈钢标准件采购是四种高频出现的配套需求。它们看似分属不同品类,却在选材、工艺与精度控制上共享一套逻辑。本文从加工难点、材料匹配与定制要点三个角度展开,帮助采购与技术人员理清思路。
一、不锈钢细长轴生产:刚性不足是首要难题
细长轴通常指长径比大于20的轴类零件。不锈钢(如303、304、316)塑性大、切削硬化倾向明显,加工时易出现让刀、振动与弯曲变形。生产中的关键控制点包括:
- 工艺路线:粗车—去应力—半精车—精车—磨削,必要时增加校直工序,避免一次成型累积变形。
- 装夹方式:采用中心架或跟刀架辅助支撑,减少悬伸长度;对高精度轴可考虑一夹一顶或双顶结构。
- 刀具与切削参数:选用锋利刃口的硬质合金或涂层刀具,适当增大前角,控制切削深度与进给量,避免加工硬化层过深影响后续磨削。
- 检测手段:直线度、圆度与表面粗糙度需逐件或抽检,长径比越大越应增加在线测量。
对于直径小、长度大的轴,许多厂家会优先选择磨削或冷拔光轴作为坯料,再精加工至图纸要求,这样在效率与一致性上更有保障。
二、台阶铜轴加工:材料特性决定工艺选择
铜轴(黄铜、紫铜、铍铜等)多用于导电、耐磨或自润滑场合,台阶结构则用于轴向定位与装配。加工要点与不锈钢有显著差异:
- 材料差异:黄铜切削性好但易粘刀,紫铜塑性高、易变形,铍铜硬度高且需注意粉尘防护。选材应根据导电性、耐磨性与成本综合权衡。
- 台阶同轴度:多台阶轴的同轴度是核心指标,建议采用一次装夹车削成型,或以中心孔定位后整体加工,避免多次装夹引入偏心。
- 表面质量:铜件易产生毛刺与划伤,台阶过渡处应设计圆角或倒角,精加工后可用细砂纸或抛光处理。
- 热处理与去应力:对于细长或薄壁铜轴,加工中间去应力可显著降低变形风险。
台阶铜轴的报价通常与批量、公差等级和表面处理(如镀镍、钝化)相关,定制时应提供完整的尺寸链与配合要求。
三、定位销厂家定制:精度与互换性是生命线
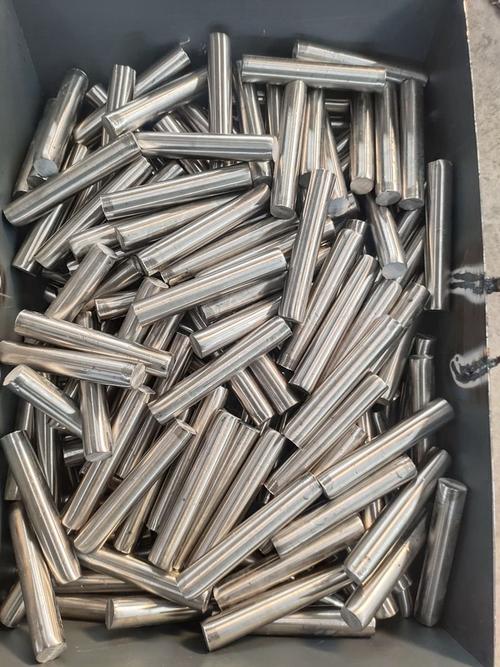
定位销用于工件定位与重复装夹,直径公差、圆柱度与硬度直接决定定位精度。定制定位销时应重点关注:
- 公差与配合:定位销常用h6、g6等公差,配合孔选H7,具体按定位精度与拆卸频率确定;过盈配合需考虑压装工艺。
- 材料与热处理:常用不锈钢、轴承钢或工具钢,需淬火处理的销子应明确硬度范围(如HRC58-62),并注意热处理后的尺寸变化与磨削余量。
- 结构形式:直销、带肩销、削边销、锥销各有适用场景,削边销可避免重复定位干涉,带肩销便于轴向限位。
- 批量一致性:定制厂家应具备稳定的磨削能力与检验手段,批量件建议做首件确认与抽样检测,确保互换性。
选择厂家时,可重点考察其是否具备无心磨、外圆磨设备以及三坐标或影像仪检测能力,这比单纯比价更能保证长期稳定供货。
四、不锈钢标准件:标准之外仍需关注材质与表面
不锈钢螺栓、螺母、垫圈、销钉等标准件采购看似简单,实际仍有几个易被忽视的点:
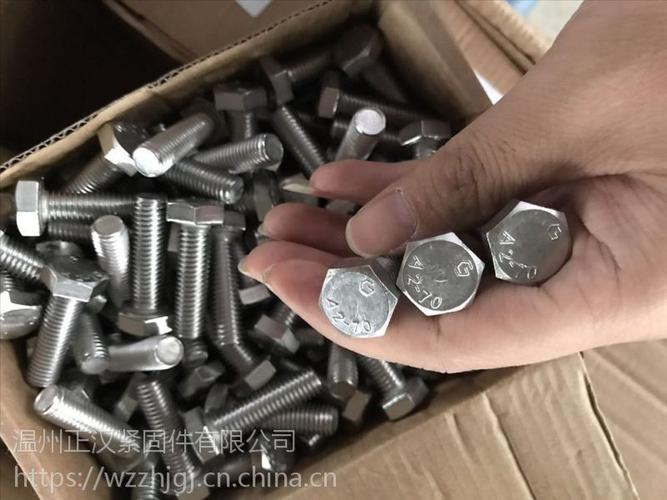
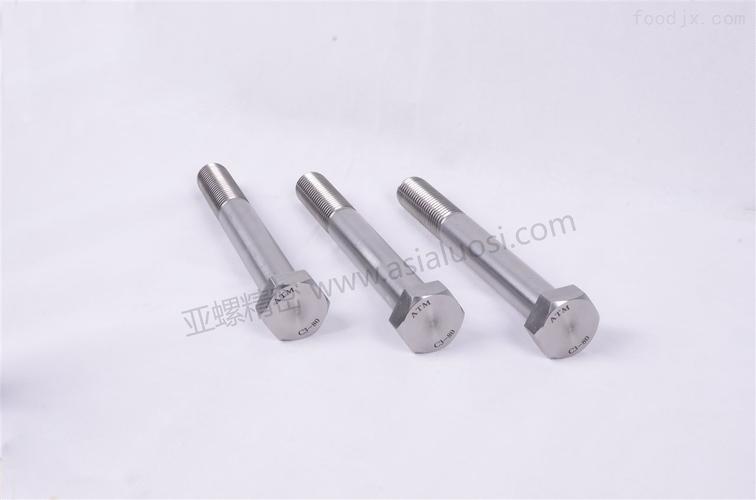
- 材质牌号:304与316在耐蚀性上差异明显,潮湿或含氯环境应选316;强度要求高的场合可考虑A2-70、A4-80等级。
- 表面状态:钝化处理可提升耐蚀性,谈合螺纹需确认通止规检验,避免电镀或涂层影响配合。
- 供货一致性:不同批次的原材与热处理可能导致强度波动,重要连接部位应要求材质证明与性能报告。
五、综合建议:把四类需求放在同一套供应链逻辑里
不锈钢细长轴、台阶铜轴、定位销与标准件常常出现在同一台设备或同一条产线上,建议在选供应商时优先考虑具备车削、磨削与标准件配套能力的综合型厂家,减少多头对接带来的公差衔接问题。下单前明确图纸公差、材料牌号、热处理与表面处理要求,并对关键尺寸约定检验方式,往往比压低单价更能控制整体成本。
无论是细长轴的变形控制、铜轴的同轴度保障,还是定位销的互换性管理,核心都指向同一点:工艺路线与检测手段要匹配精度等级。把这几项基础工作做扎实,定制加工的品质才有稳定预期。
如若转载,请注明出处:http://www.tzjjjs.com/product/28.html
更新时间:2026-11-01 05:05:40