不锈钢标准件锁死问题全解析 原因与解决方案
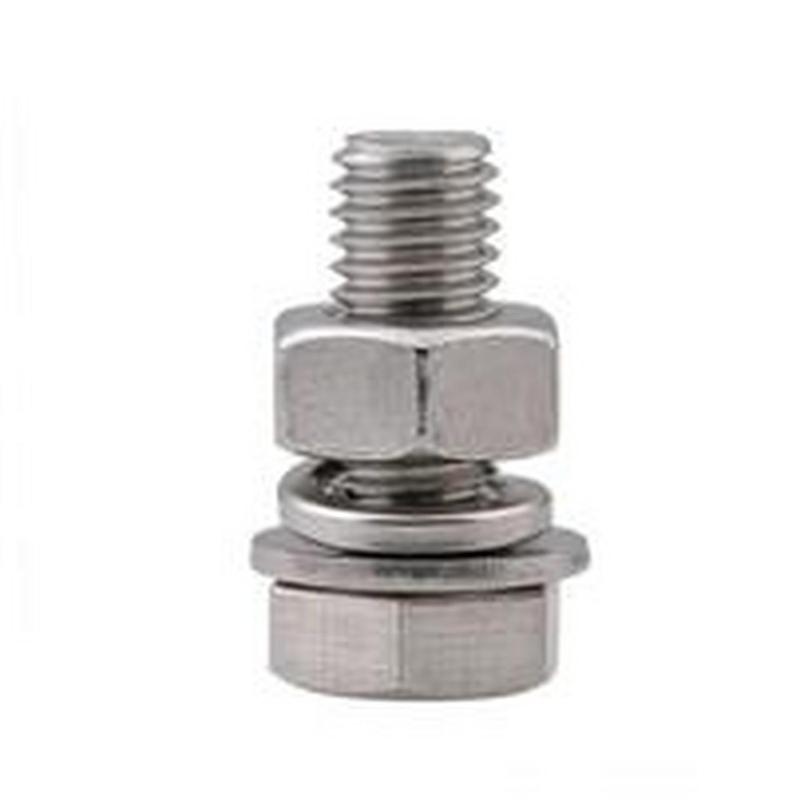
不锈钢标准件(如螺栓、螺母、螺丝)因其优异的耐腐蚀性被广泛应用于各个领域,但在实际使用中,锁死(咬死)问题却让许多工程师和DIY爱好者头疼不已。所谓锁死,是指螺栓和螺母在拧紧过程中或拧紧后,因摩擦生热导致金属表面局部熔化、粘合,最终无法拆卸的现象。本文将深入分析不锈钢标准件锁死的原因,并提供实用的预防和解决措施。
一、不锈钢标准件锁死的原因
不锈钢锁死主要与材料特性、接触应力和摩擦热量有关:
- 材料特性:不锈钢表面有一层致密的氧化铬钝化膜,这层膜在摩擦作用下容易破损。当两个不锈钢表面相互摩擦时,裸露的金属原子会因高活性而相互粘合,形成冷焊。
- 接触应力:拧紧时螺纹接触面承受巨大压力,尤其在高速拧紧时,接触点产生高温,加速氧化膜破坏和金属粘合。
- 摩擦热量:拧紧速度过快或反复拧动会导致摩擦热积累,温度升高使金属软化,加剧粘着磨损。
- 表面粗糙度:螺纹表面越粗糙,实际接触面积越小,接触应力越大,锁死风险越高。
- 缺少润滑:干摩擦状态下,不锈钢螺纹极易锁死。
二、预防不锈钢标准件锁死的措施
1. 选用合适的润滑剂
在螺纹表面涂抹润滑剂是预防锁死最有效的方法之一。推荐使用:
- 二硫化钼润滑膏:耐高温、高压力,适合重载场合。
- 含铜或石墨的抗咬合剂:能有效隔离金属接触。
- 专用不锈钢润滑脂:如含聚四氟乙烯的润滑脂。
- 注意:在食品、医疗等洁净环境,需选用食品级或医用级润滑剂。
2. 控制拧紧速度与扭矩
- 使用扭矩扳手,按标准扭矩值拧紧,避免超拧。
- 手动拧紧时保持匀速,避免快速或冲击式拧紧。
- 对于大规格螺栓,可采用分步拧紧法(如30%、60%、100%扭矩分三次拧紧)。
3. 优化螺纹表面处理
- 选择经过滚压或磨削的螺纹,降低表面粗糙度。
- 采用表面涂层技术,如镀银、镀镍、二硫化钼涂层等,减少金属直接接触。
- 使用防咬死螺纹,如螺纹表面经特殊处理的不锈钢螺栓。
4. 合理选材与配对
- 避免相同材质的不锈钢螺栓与螺母配对使用,可选用不同牌号(如304螺栓配316螺母)或不同硬度材料。
- 在条件允许时,采用不锈钢螺栓与镀锌钢螺母配对,降低锁死风险。
5. 改进安装工艺
- 确保螺纹清洁,无毛刺、铁屑等杂质。
- 在拧紧前检查螺纹是否损伤,必要时用丝锥或板牙修复。
- 避免反复拆装,如需要多次拆装,每次都应重新润滑。
三、不锈钢标准件锁死后的解决方法
如果已经发生锁死,切忌强行拧动,以免损坏螺纹或工具。可尝试以下方法:
- 加热法:用热风枪或喷灯均匀加热螺母(注意控制温度,避免不锈钢敏化),利用热膨胀使螺母松动。加热后趁热拧动。
- 振动法:用锤子轻轻敲击螺母侧面,使螺纹副产生微小振动,破坏粘合点。注意力度,避免变形。
- 渗透油法:喷洒渗透润滑剂(如WD-40),静置一段时间,让油渗入螺纹间隙。
- 切割法:对于无法拆卸的锁死件,可使用角磨机或锯条切断螺母,但需注意保护基体螺纹。
- 专用工具:使用螺母破切器或锁死螺栓取出器。
四、
不锈钢标准件锁死问题并非不可解决,关键在于预防。通过正确选用润滑剂、控制拧紧工艺、优化表面处理和合理选材配对,可以显著降低锁死风险。一旦发生锁死,应冷静分析,采用加热、振动或渗透等方法逐步解决,避免暴力拆卸造成更大损失。希望本文能帮助您更好地应对不锈钢标准件的锁死问题,让您的工作更加高效顺畅。
如若转载,请注明出处:http://www.tzjjjs.com/product/20.html
更新时间:2026-11-01 21:08:03